Jaká je teplota pájení plastů?
Jednou z etap výstavby soukromých domů a bytů je instalace komunikací odpovědných za zásobování vodou nebo vypouštění odpadních vod. Montáž polypropylenových trubek je mnohem jednodušší než instalace kovových konstrukcí. K jejich připojení se používají armatury, svařované pomocí specializovaného zařízení – žehličky.
Článek, který navrhujeme, popisuje technologii vytváření spojů a poskytuje standardní teplotu pro pájení polypropylenových trubek. Pokryjeme přípravné kroky potřebné k vytvoření pevných a utěsněných spojů. S přihlédnutím k našim radám potrubí sestavíte bez problémů.
Pájení jako způsob spojování PPR trubek
V procesu svařování je důležité vše: průměr, teplota pájení PP výrobků, doba působení svářečky. Nejprve se ale musíte seznámit se základy techniky a naučit se nástroje používat.
Proces pájení nelze zahájit bez určení typu a rozměrů materiálu. Zveme vás, abyste se seznámili s užitečnými informacemi, které vám pomohou vybrat správné polypropylenové trubky a tvarovky a také je nainstalovat, přičemž znáte nuance a sekvenci procesu.
Co potřebujete vědět o polypropylenových trubkách?
Technologie svařování (neboli pájení – oba termíny jsou stejně použitelné) je zajištěna vlastnostmi polypropylenu, univerzálního technického polymeru. Je tavitelný, ale po ochlazení a vytvrzení vrací vlastnosti pevnosti a těsnosti.
Trubky se liší průměrem, tloušťkou stěny, barvou a vlastnostmi. Díky rozsahu průměrů – 16-110 mm – lze realizovat jakékoliv technické řešení.
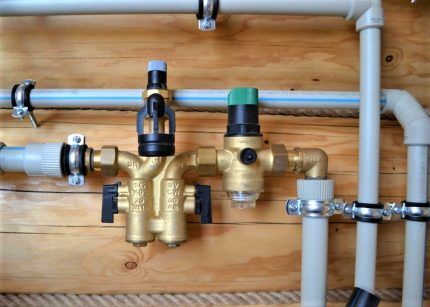
Pro terénní úpravy soukromých nemovitostí se používají výrobky malého průměru, nejčastěji do 40 mm, méně často do 63 mm. Zbývající potrubí patří k hlavním potrubím a mají své vlastní instalační prvky
Barvu polymeru můžete ignorovat, protože je zvolena výrobcem podle vlastního uvážení, ale na barvě pruhů záleží:
- modrá – pro přívod studené vody;
- červený – pro zásobování teplou vodou a vytápění.
Základní informace, na které byste se měli při nákupu a pájení trubek spolehnout, jsou však uvedeny na štítku. Materiál polypropylenových trubek je označen kombinací písmen PPR, PP-H, PP-B, PPRC.
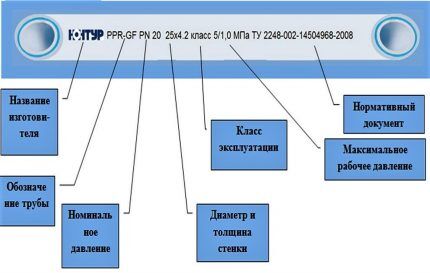
Diagram, pomocí kterého můžete dešifrovat označení. Alfanumerické kombinace udávají typ trubky, průměr, tloušťku stěny, přípustný tlak – tedy hodnoty, které jsou zásadně důležité pro pájení
Klasifikace podle jmenovitého tlaku, maximálního přípustného pro instalaci ve specifických podmínkách, pomáhá při výběru produktů pro domácí nebo průmyslové systémy.
Na základě toho existují 4 typy trubek PPR:
- PN-10 (s nominální hodnotou 1,0 MPa) – určený pro dopravu studené vody. Někdy se používají k instalaci vyhřívaných podlah za předpokladu, že se chladicí kapalina nezahřeje nad +45 °C.
- PN-16 (s jmenovitou hodnotou 1,6 MPa) – slouží k montáži rozvodů teplé/studené vody. Maximální přípustná teplota je +60 °C.
- PN-20 (s jmenovitou hodnotou 2,0 MPa) – odolávají teplotám do +80-90 °C v potrubích chráněných před vodními rázy.
- PN-25 (s nominální hodnotou 2,5 MPa) – vhodné nejen pro autonomní, ale i pro centralizované zásobování vodou. Doporučená maximální teplota je +95 °C, ale lze tolerovat i vyšší teploty.
Je lepší přeplatit a koupit spolehlivé trubky s mírně vyšší hodnotou, než šetřit peníze a kupovat materiál omezený teplotními parametry.
Při výrobě potrubí se uplatňuje zásada: čím vyšší je teplota chladicí kapaliny a tlak v systému, tím silnější jsou stěny.
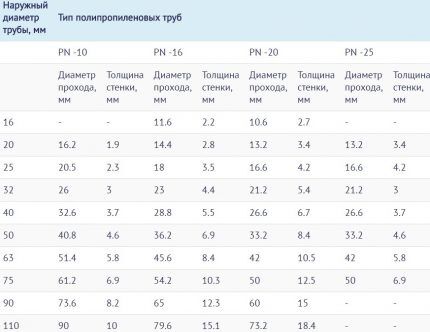
Tabulka, pomocí které můžete při znalosti vnějšího průměru trubky určit tloušťku stěny a vnitřní průměr. V tomto případě záleží také na typu výrobků podle jmenovitého tlaku.
Toto jsou minimální znalosti potřebné pro správné používání trubek PPR. Přejděme ke stručnému popisu procesu.
Technologický popis procesu pájení
Existují dva typy pájení polypropylenu – tupé a spojkové. První se prakticky nepoužívá pro instalaci domácích komunikací, protože má složitou technologii a používá se výhradně pro připojení hlavních potrubí velkého průměru.
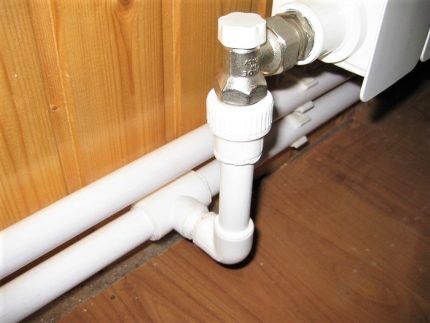
Na chatě nebo v bytě se používá svařování manžetou, ideální pro spojování úseků trubek/tvarovek o průměru od 16 mm do 63 mm
Princip svařování spočívá v tom, že dva úseky trubky, přibližně stejného průměru a tloušťky stěny, se zahřejí speciálním nástrojem a spojí se hrdlovou metodou.
Hlavní rys: za studena by měla mít spojka o něco menší průměr.
Schéma postupného pájení PPR trubek: 1. etapa – spojovací díly a páječka (svařovací stroj); 2 – ohřev na požadovanou teplotu; 3 – utěsněná jednotka
Při zahřátí se vytvoří zóna tavení polymeru. Je důležité, aby pokrýval pouze pracovní plochy sousedící vedle sebe.
Zde je důležité rychle vyjmout díly z nástroje a vzájemně je spojit, díky čemuž se dva segmenty spojí do jednoho a následuje polymerace. Spolehlivost připojení závisí na době strávené procesem ohřevu a správně zvolené teplotě.
Standardní teplotní parametry
Přehřátí i nedostatečné zahřátí mají špatný vliv na výsledek svařování. V prvním případě se prvky deformují, válec se nabobtná a vnitřní průměr se zmenší. V budoucnu se na nerovných spojích může tvořit vodní kámen a zátky.
V druhém případě bude spojení slabé a kvůli nedostatečné těsnosti bude hrozit netěsnost.
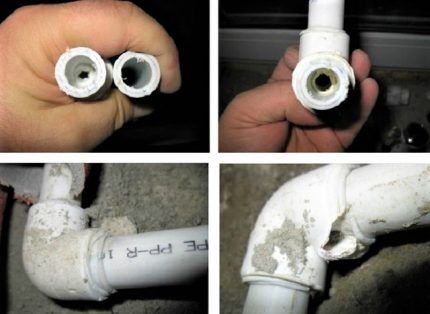
Příklady nekvalitních spojů potrubí: vnitřní a vnější prověšení polypropylenu, deformace stěny, prasknutí. Takový vodovod nelze uvést do provozu
Právě kvůli riziku průrazu potrubí je nutné dodržet techniku svařování a bezpodmínečně zohlednit parametry jako:
- průměr svařovaných výrobků;
- doba ohřevu a chlazení;
- teplota zařízení;
- okolní teplotu.
Má se za to, že proces svařování PP trubek není vhodné provádět při teplotách pod -10 °C, horní hranice je +90 °C. Nejvhodnější okolní teplota je od 0 °C do +25 °C. Pro snadnější zapamatování byly požadované hodnoty teploty a času sestaveny do jedné tabulky.
Tabulka technologických hodnot, optimální při okolní teplotě +20 °C. Pro domácí instalaci stačí pamatovat na parametry pro trubky o průměru 16-63 mm
Pokud je teplota vzduchu uvnitř nebo venku pod +5 °C, prodlouží se doba ohřevu přibližně o 50 %, tedy dvakrát. Teplota ohřevu je všude stejná – +260 °C. Přijatelný rozsah je +255-280 °C.
Zajímavé je, že výběr parametru nezávisí na průměru trubky – stejné hodnoty se používají pro 16 mm i 50 mm. Mění se pouze časové úseky. Z tohoto důvodu se teplota svařování polypropylenových tvarovek a trubek obvykle v technologických tabulkách neuvádí.
Podrobné pokyny k instalaci
Proces pájení je rychlý. Můžete to ověřit analýzou dat v tabulce. Například pro spojení dvou prvků o průměru 20 mm bude při pokojové teplotě trvat 5 sekund, než se zahřejí, další 4 sekundy se spojí a poté 180 sekund vychladnou. Celkem – 3 minuty 9 sekund.
V tomto ohledu je důležité procvičovat všechny pohyby, aby nedošlo k žádnému zádrhelu v procesu spojování již zahřátých prvků. Zvažme nuance každé fáze instalace polypropylenových trubek samostatně.
Fáze #1 – příprava speciálních nástrojů
Pro pájení doma budete potřebovat zařízení určené pouze pro svařování polypropylenových dílů – trubky, úhelníky, spojky, T-kusy, zátky.
Obvykle se páječka prodává kompletní s páry spojky a trnu, které se instalují na zařízení v závislosti na průměru trubek
Čepele řezačky trubek musí být ostré a nesmí být poškrábané nebo zlomené. Pro zajištění hladkého pohybu je nutné zajistit, aby ráčnový mechanismus byl v dobrém provozním stavu.
PPR trubky s výztuží vyžadují další přípravu. Spočívá v odstranění hliníkové výztuže strojkem nebo zastřihovačem
Speciální stojan na žehličku zajišťuje správnou polohu nástroje. Pokud není stojan, je lepší provádět pájení společně s partnerem, který bude páječku držet
Žehlička na svařování polypropylenu
Řezačka trubek pro řezání trubek
Holicí strojek pro odstranění výztuže
Stojan na páječku
Má smysl koupit nový nástroj, pokud plánujete sestavit systém zásobování vodou od začátku s další údržbou. Pro jednorázové práce si můžete pronajmout zařízení na svařování PP trubek nebo si je půjčit od známých. Kromě speciálního nářadí budete potřebovat vodováhu, fix, pravítko nebo svinovací metr.
Fáze #2 – značení a řezání trubek
Trubky se řežou předem, před začátkem prvního pájení. Doporučujeme připravit všechny prvky a sestavit je podle schématu. Je součástí projektu otopné soustavy nebo instalatérské instalace.
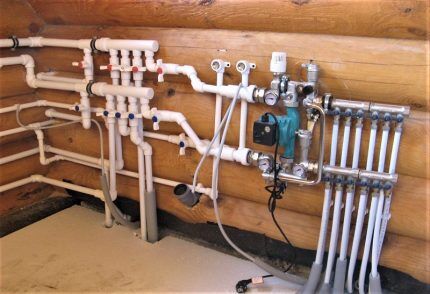
Vedení potrubí je často složitý systém přímých a rotačních částí. Montáž je snazší, když jsou malé úseky potrubí nejprve spojeny armaturami do samostatných jednotek
Odměříme kusy trubek požadované délky a opatrně je odřízneme řezačkou trubek. Poté vybíráme tvarovky vhodné v průměru – nejčastěji se jedná o spojky, T-kusy a úhelníky. Pokud jsou prvky zesílené, odstraňte hliníkovou vrstvu.
V důsledku toho musí být okraje svařovaných dílů dokonale hladké, seříznuté kolmo k ose potrubí, očištěné a odmaštěné.
Stupeň #3 – připojení prvků a vytápění
Namontujeme zařízení, vybereme spojky a trny požadovaného průměru. Zapojíme do sítě a zahřejeme, protože už víme, na jakou optimální teplotu polypropylenové trubky pájet – +260 °C. Přesně to je uvedeno v návodu k obsluze páječek.
Upozorňujeme, že někteří výrobci vyrábějí zařízení se stupnicí až do +320 °C. To neznamená, že ho musíte zahřát na maximum. Přečtěte si pozorně pokyny – označují podmínky, za kterých jsou přípustné vysoké hodnoty ohřevu.
Na koncích dílů, které je třeba spojit, uděláme značky udávající hloubku ohřevu. Znovu zkontrolujeme, zda jsou pracovní plochy suché a bez mastnoty, protože vlhkost nebo kluzký povrch mohou způsobit odtlakování spoje.
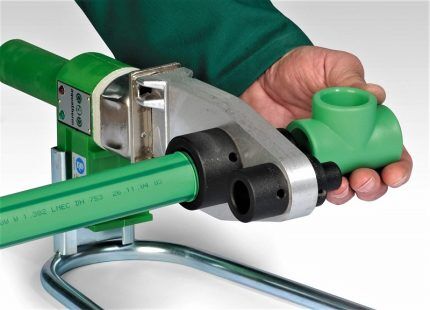
Oba díly používáme současně: konec trubky zasuneme do spojky až po značku a spojovací prvek nasadíme na trn až na doraz
Od okamžiku instalace dílů začínáme počítat sekundy – podle hodnot uvedených v tabulce. Po požadované době díly vyjměte a trubku rychle vložte do tvarovky – až po stejnou značku. Snažíme se umístit součásti koaxiálně; na opravu polohy je dáno pouze několik sekund. Deformace a rotace prvků nesmí být povoleny!
Uzel držíme ve správné poloze, dokud nedojde k polymeraci. Obvykle je to 3 minuty a více – dobu chlazení kontrolujeme podle tabulky. Chlazené a řádně svařené díly tvoří integrální spojení, těsné a odolné.
Klíčové komponenty svařujeme jeden po druhém, abychom je pak mohli sestavit a svařit na místě instalace topného okruhu, kanalizace nebo vodovodu.
Závěry a užitečné video k tématu
Video #1. Technologie pájení trubek PPR:
Video #2. Analýza běžných chyb:
Na internetu je obrovské množství mistrovských kurzů pájení polypropylenových trubek. Některé z nich vzali nekvalifikovaní amatéři, takže rady ohledně svařovací techniky a teploty mohou být zavádějící.
Výrobce zná možnosti svářečky lépe než ostatní, takže než se pustíte do pájení, určitě si přečtěte návod – ochráníte se tak před technickými závadami a neodbornými radami.
Řekněte nám o svých vlastních zkušenostech s montáží polypropylenových potrubí a vytvářením pájených spojů. Sdílejte technologické detaily, které mohou být užitečné pro návštěvníky webu. Zanechte prosím komentáře v bloku níže, zeptejte se, zveřejněte fotografie k tématu článku.
Plast, včetně plastových trubek, stále více vytlačuje kovové výrobky z trhu. Důvodem je jednodušší výroba dílů z polymerů, jejich nižší hmotnost, snadná přeprava a instalace, nízká cena a dlouhá životnost. Spojení plastových potrubí se provádí zahřátím konců a stlačením. Ale plastové trubky nejsou ve složení stejné. Proto je důležité porozumět kompatibilitě plastů při svařování, znát požadavky na zařízení a vlastnosti svařovacích režimů.

Druhy plastů, které lze svařovat
Pomocí různých svařovacích strojů můžete spojovat materiály tavením konců při vysoké teplotě. Zahřáté strany jsou pod tlakem přitlačeny k sobě, takže se jejich molekulární mřížka promíchá a vznikne pevné spojení. Šev odolá tahovému i lomu. Pokud je typ potrubí navržen pro přenos kapalin nebo plynů pod tlakem, pak bude spojení dostatečně těsné.
Abychom zvážili kompatibilitu plastů, pojďme zjistit, které z nich jsou vhodné pro svařování za podmínek vysoké teploty a tlaku:
- PE – tato zkratka znamená polyethylen. Materiálem je ethylenový polymer. Jde o jeden z nejrozšířenějších plastů na světě, ze kterého se vyrábí potrubí jak pro místní rozvody, tak pro hlavní přívod kapalin a plynů. Odolává zásadám, solným roztokům, anorganickým a organickým kyselinám. Měkne již při teplotě 80–120 stupňů.
- PE-HD – nízkotlaký polyetylén. Vyrábí se vytlačováním polymeru. Značeno zkratkou PND. Vyznačuje se zvýšenou hustotou, poskytuje lepší odolnost proti mechanickému zatížení. Taje při teplotě 120–135 stupňů. Toleruje nízké teploty bez deformace až do -80°C.
- PE-LD – nízkohustotní polyethylen. Protože krystalová mřížka má velké vzdálenosti mezi molekulami, materiál se vyznačuje zvýšenou pružností a měkkostí. Trubky z tohoto typu plastu jsou vhodné pro instalaci v obtížných podmínkách, kde je potřeba mnoho závitů. Jsou vhodné i do míst s vysokou vibrační zátěží.
- PE-MD – středotlaký polyethylen. Nejčastěji se používá pro pokládku dlouhých potrubí přivádějících plyny nebo vzduch pod tlakem.
- PMMA je termoplast vyrobený polymerací methylmethakrylátového monomeru. Má průhlednou strukturu, která vám umožňuje vidět procesy probíhající uvnitř potrubí nebo za plastovými deskami.
- PP je polypropylen získaný polymerací propylenu. V procesu se používají katalyzátory. Taví při 160°C, takže je vhodný pro přenos horkých kapalin. Používá se v systémech zásobování teplou vodou a vytápění, stejně jako ve výrobě.
- PP-EPDM – modifikovaný typ polypropylenu. Obsahuje propylenovou pryž, která zvyšuje elasticitu. Z tohoto materiálu se často vyrábí armatury, plastové kulové kohouty atd.
- ABS je plast na bázi kopolymeru akrylonitrilu kombinovaného se styrenem a butadienem. Taje při teplotě 210–240°C. Svými vlastnostmi patří k termoplastům používaným pro pokládku za podmínek zvýšených teplot. Plastové trubky ABS lze použít jako ochrannou manžetu pro pokládku kabelů.

Kompatibilita plastů pro tepelné a tlakové svařování
Všechny uvedené druhy materiálů jsou svařovány ohřevem a mačkáním pomocí vhodných svařovacích strojů. Vzájemná kompatibilita plastů při svařování se určuje podle tabulky.
Typ plastu
Kompatibilní s ostatními
Teplota svařování
PE, PE-HD, PE-MD, PE-LLD, PE-LD, PE-HMW
Požadavky na zařízení a metody pro svařování plastů
Aby bylo zařízení vhodné pro svařování různých typů polymerních trubek, musí být vyrobeno v souladu s GOST a poskytovat potřebné vlastnosti. Často dochází ke svařování zahříváním konců svařovacím zrcadlem nebo zásuvkovými spojkami, po kterých jsou horké části spojeny. Trubky do průměru 40 mm se svařují ručně (konstrukce se drží ručně). V ostatních případech se k udržení vyrovnání dílů používá centralizátor.
Jedním z požadavků na svářecí zařízení pro plasty je schopnost vytvořit požadovanou teplotu. Například při svařování polyetylenových trubek, přestože má relativně nízký bod tání 120 °C, musí být zrcadlo zahřáto na 320 °C. To vám umožní rychle zahřát konce a spojit je, aby se šev ztuhl a vytvrdil. Jinak by proces svařování trval déle.
Dalším požadavkem na zařízení je schopnost vytvořit požadovaný tlak a přesně jej udržovat. Pokud je tlak nedostatečný, zahřátý plast se nespojí a šev bude slabý. Nadměrný tlak může způsobit prověšení a deformaci.
Nepřilnavý povrch je dalším důležitým požadavkem na svářečky. Když se plast roztaví, měl by se snadno uvolnit ze zrcadla nebo svařovacích objímek. Jinak čištění prvků před každým novým spojem zabere spoustu času.

I když je při svařování trubek dodržena kompatibilita plastů, je velmi důležitá správná příprava. Je důležité odmastit boky a oříznout, aby se zabránilo nerovnoměrnému lícování konců. Další důležitou nuancí je výběr tlaku v souladu s tloušťkou stěny plastové trubky a vnějším průměrem. Správný výpočet doby chlazení spoje je kritický. Všechny tyto parametry jsou popsány v návodu k obsluze svářečky.
Spolehlivé zařízení pro svařování polymerních trubek můžete zakoupit u nás na PROSVAR. Jsme tuzemský výrobce nabízející kvalitní svářečky plastů za příznivé ceny. Poskytujeme záruku 3 roky. Učíme metody svařování, včetně případů, kdy potřebujete kombinovat různé druhy plastů (udělat přechod z jednoho materiálu na druhý). Chcete-li zakoupit zařízení nebo se zeptat na otázky týkající se technik svařování polymerů, zavolejte nám na číslo 8 (800) 301-11-81.